Что такое биговка?
Сложите пополам открытку на толстой основе, не подготовив сгиб, и по краске побежит трещина. Чтобы такого не случалось, придумали биговку. Разбираем, как она устроена, где без нее не обойтись и что происходит в цеху. Короткий ответ на вопрос из заголовка: биговка в полиграфии — узкая канавка, которую продавливают в материале заранее, до складывания. По ней потом и сгибают. Дальше по порядку: зачем это нужно, где применяют, когда без нее никак, как работают руками и на станке, что получается в итоге.
Задачи биговки
Попробуйте согнуть толстую открытку без подготовки. Скорее всего, сгиб выйдет кривым, а на лицевой стороне проступит излом. Дело в волокнах: снаружи их растягивает, внутри сжимает. Канавка дает им место, и изгиб идет там, где нужно. Так выглядит сгибание с подготовкой. У подготовки четыре задачи.
Защита красочного слоя
Волокна еще выдерживают нагрузку, а вот краска и лак тянутся плохо. На темной обложке трещина по сгибу видна с двух метров: белая полоска, и вся дорогая печать выглядит дешево. После биговки нагрузка распределяется мягче, цвет остается на месте.
Ровный и точный сгиб
Сгиб идет по линии из макета. У буклета совпадают страницы, у коробки не перекашивается крышка. Если перегибов несколько, как в гармошке, отклонение копится с каждым из них, и к последнему рисунок уже не стыкуется.
Сохранение прочности
Многослойный картон от резкого перегиба портится изнутри: верхний слой рвется, нижний мнется, коробка теряет жесткость. Канавка сохраняет слои целыми. Ширина бороздки зависит от толщины, в справочных материалах попадаются значения от 0,5 до 2 мм. Глубину подбирают осторожно, чтобы не прорвать верхний слой.

Удобство сборки
Пока собираете одну коробку, разница не заметна. Когда в магазин приезжает сотня стоек, подготовленный сгиб экономит часы работы. Он поддается легкому нажиму, и продавец справляется без инструмента.
Где применяется?
Везде, где плоский материал должен стать объемным или превратиться в обложку. Часть таких заказов берет типография, остальное уходит в упаковочные и рекламные цеха.
Список получается длинным. Вот что встречается чаще всего:
буклеты, календари, открытки, конверты и каталоги;
папки и книги с твердой обложкой, где корешок открывают и закрывают сотни раз;
коробки, футляры и контейнеры;
стойки, дисплеи, препаки и шоубоксы для торговых залов;
макеты, выставочные стенды, мебель.
Биговку делают и на пластике, и на ламинате. Но чаще всего на рабочем столе лежат бумага и гофрокартон. Рекламные конструкции нагружены сильнее открыток: напольную стойку заставляют товаром, ее задевают тележками. Если сгибы сделаны небрежно, углы расходятся уже через неделю.

В каких случаях без биговки не обойтись?
С тонкой основой проще: листовку или буклет складывают фальцовкой, и ничего не ломается. Толстые материалы требуют подготовки. Где проходит граница? Источники называют разные цифры. Одни советуют биговку от 170–200 г/м², другие считают ее обязательной при 300 г/м² и выше. Поэтому проверяйте на образце.
Без канавки не обойтись в таких случаях. Список короткий, и каждый пункт знаком технологам по браку:
плотная бумага большого граммажа;
плотный картон, гофрокартон и каширование;
ламинированные заготовки и материалы с пленкой, которая отходит от края;
темные сплошные заливки на месте сгиба;
изделия с несколькими перегибами.
Ламинация делает поверхность жестче, поэтому пленка без канавки отслаивается. Металлизированные и лаковые покрытия трескаются быстрее обычной краски. Сомневаетесь — сделайте пробный образец, он дешевле ошибки.
Канавка работает, когда ее подобрали под материал. Слишком узкая на толстой основе не оставит сгибу места, и излом все равно появится. Слишком широкая ослабит грань, и коробка получится мягкой. Поэтому ширину считают по толщине заготовки, а единый размер на все заказы не берут.
Процесс
Как делают биговку? Принцип простой: инструмент давит на материал по заданной траектории, подложка держит. Различаются масштаб, оборудование и скорость. Сам след в цеху называют бигом: один биг дает один сгиб, два бига дают две канавки.
Видов несколько. Виды биговки делят по способу воздействия. Механическая самая распространенная: канавку продавливают ножом, роликом или фрезой. Термическая использует нагретую пластину, ее выбирают для тонких капризных материалов вроде дизайнерской бумаги или фольги. Лазерная и ультразвуковая встречаются редко, потому что оборудование слишком дорогое. По масштабу остаются ручная и станочная.
Часто спрашивают, чем биговка отличается от фальцовки. Биговка готовит место, заготовка после нее остается плоской. Фальцовка складывает. Идут они друг за другом: сначала канавка, потом складывание. Тонкий и гибкий материал обходится без первой операции, остальным она нужна.
Частный процесс
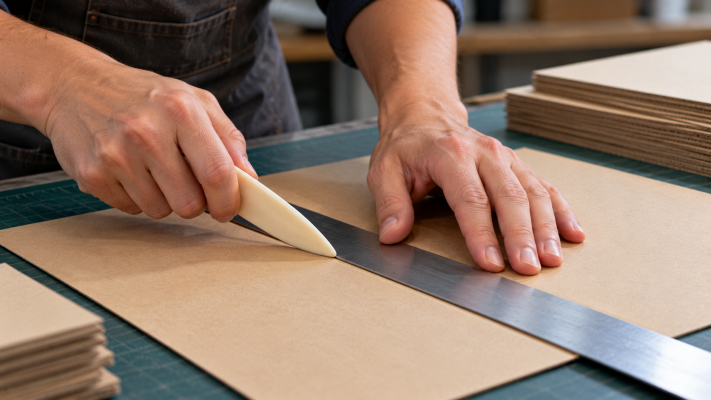
Дома или в небольшой мастерской хватает ручного набора. Инструмент для биговки выглядит просто: палочка с закругленным концом или роликовый биговщик, металлическая линейка, ровная подложка. Кладете лист на подложку, прижимаете линейку, ведете инструмент вдоль линии сгиба. Давите ровно. Слабо — след не останется, сильно — порвете верхний слой. Усилие сначала проверяют на обрезке.
Такой способ биговки подходит для открыток, макетов и пары десятков изделий. Дальше он съедает время: каждый сгиб размечают отдельно, а точность держится на руке мастера.
У многих материалов есть направление волокон. Вдоль них сгиб получается чище, поперек чаще идут трещины, и макет раскладывают с учетом этого. Мелочь на первый взгляд, но именно она часто объясняет, почему одна партия сложилась ровно, а вторая пошла с изломами.
Порядок такой. Он спасает заготовку даже у новичка:
размечаете место сгиба карандашом;
кладете заготовку на ровную подложку, прижимаете линейку;
проводите инструментом по линейке в один проход, давление держите одинаковым;
смотрите на линию канавки: она ровная, верхний слой цел;
складываете в сторону канавки и проглаживаете сгиб.
Первую пробу делают на обрезке того же материала. Края трещат — давление снижают. Сгиб расходится — добавляют.
Промышленный процесс
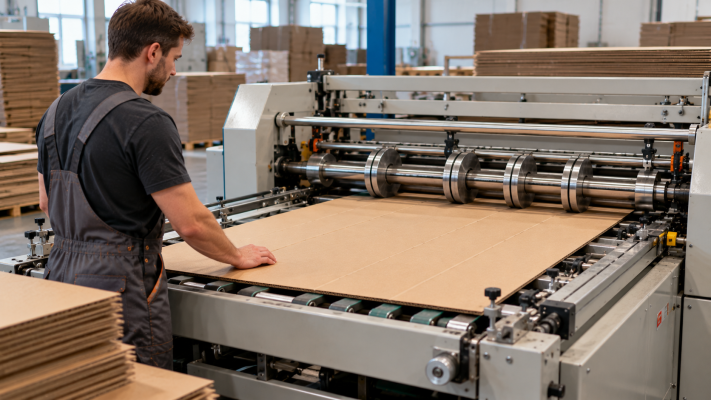
В серии это работа станка. Нож идет по матрице с канавкой, оператор подает лист между ними, давление и зазор подобраны под толщину заготовки. Точность позиционирования у современных машин доходит до десятых долей миллиметра, а скорость подачи по разным данным составляет 5–20 метров в минуту. Для тонкого материала хватает легкой канавки, для толстого нужны глубокие каналы и контрматрицы.
Перед тиражом технолог задает параметры станка. По отраслевым данным, они лежат в таких пределах:
глубина канавки около 0,2–0,8 мм, в зависимости от толщины основы;
ширина бороздки в матрице под толщину материала;
расстояние между параллельными сгибами не менее 5 мм;
отступ от места реза не менее 5 мм;
скорость подачи по размеру и толщине изделия.
Точные значения зависят от станка и материала, поэтому технолог подтверждает их пробным образцом. Параметры записывают в карту заказа, чтобы повторить результат на каждом тираже. Перед запуском оператор делает несколько пробных заготовок, смотрит канавку на просвет и складывает образец вручную.
Станки бывают разные. Штамповочные прессы быстрые, но привязаны к конкретной форме. Роликовые и фрезерные гибче и точнее, зато настраивать их дольше. На больших производствах стоит высекально-биговальная линия: заготовку вырубают и бигуют за один проход. В рекламном производстве цепочка выглядит так: печать, раскрой, биговка, складывание, сборка.
Результат
Хорошая биговка незаметна. Грань прямая, краска цела, изделие держит форму и быстро собирается, брака мало. Плохую работу видно сразу: полосы на обложке, коробка раскрывается по краю.
Мегафактори работает с гофрокартоном, картоном и другими плоскими материалами, и биговка входит в производственный маршрут компании. На сайте указано, что у производства есть режущий плоттер Zund и тигельный пресс ML 2000, а контроль качества ведут в CRM-системе.
В каталоге компании хватает изделий, где от биговки зависит многое. Вот несколько из них:
препаки — готовые короба с товаром для выкладки в торговом зале;
напольные стойки и дисплеи для акций и новинок;
шоубоксы и мини-витрины;
паллетные декорации с бортами;
арки, ростовые фигуры и мобайлы из гофрокартона.
Конструкции держат нагрузку, потому что сгибы сделаны по технологии. Покупатель видит ровную грань и чистую печать, а продавец собирает изделие за несколько минут.
Качество проверяют по сгибу. Грань прямая, на краске нет белых полос, края не расходятся при закрытии. Видите излом — давление было слишком сильным. Изделие пружинит и раскрывается — канавка вышла мелкой. Технолог меняет настройки и повторяет пробу, пока результат не станет стабильным. Хорошая привычка для заказчика: перед приемкой сложить несколько изделий из партии вручную. Если сгибы чистые, а края сходятся без усилия, остальная партия, скорее всего, в порядке. Если нет, лучше сказать об этом сразу.
Для сложной продукции в Мегафактори рекомендуют начинать с пробного образца. Его собирают из того же материала, что и тираж, проверяют сгибы, нагрузку и посадку деталей, а затем запускают серию. Ошибку находят до печати всего тиража, а торговые сети получают стабильное качество каждой партии. Образец стоит недорого, правки на этом этапе дешевле переделки готовой серии.
Заключение
Биговка защищает печать, держит прочность и облегчает сборку. Хорошо подготовленное сгибание выглядит так, как задумал дизайнер. Тонкие материалы обходятся фальцовкой, а толстые заготовки без биговки не сложить. Ручной метод или станочный — решают тираж, толщина и требования к точности. Если есть сомнения, начните с пробы на образце материала и сравните два варианта давления.
Если вам нужны коробки, дисплеи или другие изделия с точными сгибами, Мегафактори предлагает сотрудничество. Компания берет на себя дизайн макета, печать, раскрой, биговку и сборку, а готовую продукцию доставляет по России. Подробности о производстве рекламных конструкций есть на сайте, а заказ можно оформить через контакты.